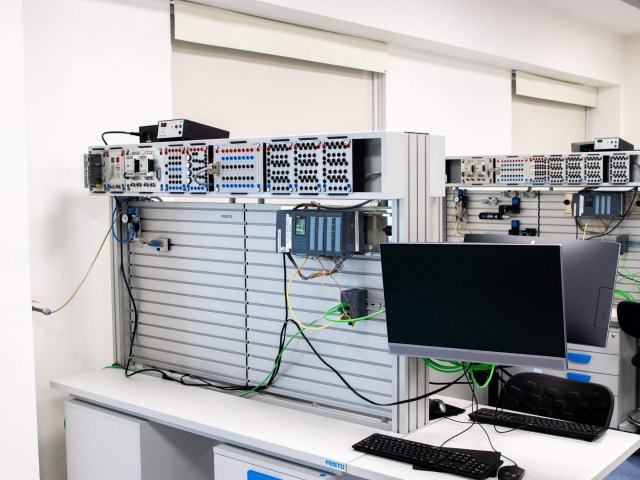
Un automate programmable est un ordinateur industriel qui lit en permanence l'état des capteurs d'une machine, exécute un programme et commande en retour ses moteurs, vérins et voyants. Ses langages sont fixés par la norme CEI 61131-3, dont la quatrième édition date de 2025.
Ce que fait un automate programmable dans une machine
L'automate programmable industriel, souvent abrégé API, est le cerveau de la plupart des machines de production. Il tourne en boucle selon un cycle dit de scrutation : lecture de toutes les entrées, exécution du programme, mise à jour de toutes les sorties, puis recommencement, plusieurs dizaines de fois par seconde ou davantage selon le modèle et la taille du programme. Ce fonctionnement cyclique explique pourquoi un capteur qui ne change d'état qu'un instant peut passer inaperçu : le technicien apprend vite à raisonner en temps de cycle.
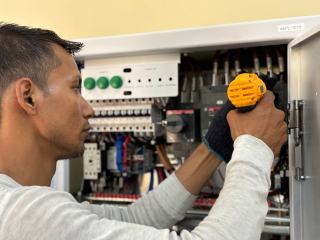
Physiquement, l'automate se présente sous forme d'un rack dans l'armoire électrique : alimentation, processeur, cartes d'entrées et de sorties, modules de communication. Il est conçu pour résister aux poussières, aux vibrations et aux perturbations électriques de l'usine, ce qui le distingue d'un ordinateur de bureau.
Capteurs et actionneurs : les entrées et sorties d'un automatisme
Les capteurs d'un automatisme fournissent l'information : détecteur inductif qui repère une pièce métallique, cellule photoélectrique qui voit passer un carton, fin de course mécanique, capteur de pression ou de température, codeur qui mesure une position. Certains donnent un simple tout-ou-rien, d'autres une valeur analogique ou numérique continue.
Les actionneurs exécutent les ordres : moteurs pilotés par des variateurs, vérins pneumatiques commandés par des distributeurs, électrovannes, résistances de chauffe, voyants et avertisseurs. Entre les deux, l'automate applique la logique écrite par l'automaticien. En dépannage, la première question porte presque toujours sur cette chaîne : le capteur envoie-t-il bien son signal, l'automate le reçoit-il, la sortie est-elle activée, l'actionneur réagit-il ? Cette démarche méthodique fait partie du quotidien du technicien de maintenance industrielle.
Les langages de programmation de la norme CEI 61131-3
La norme CEI 61131-3 définit les langages de programmation des automates, indépendamment des fabricants. Sa quatrième édition, publiée en 2025, retient trois langages et des éléments de structuration ; le tableau ci-dessous en donne une lecture pratique.
| Langage | Forme | Usage typique en atelier |
|---|---|---|
| LD (Ladder, schéma à contacts) | Graphique, inspiré des schémas électriques à relais | Logique tout-ou-rien, sécurités, dépannage par les électriciens |
| FBD (blocs fonctionnels) | Graphique, blocs reliés par des liaisons | Régulation, traitements analogiques, fonctions réutilisables |
| ST (texte structuré) | Textuel, proche des langages informatiques | Calculs, recettes, traitements de données, boucles |
| SFC (diagramme fonctionnel en séquence) | Étapes et transitions | Structurer les séquences d'une machine |
Le langage IL (liste d'instructions), proche de l'assembleur, a été déclaré obsolète dans l'édition de 2013 puis retiré de celle de 2025 ; certains logiciels le proposent encore pour relire d'anciens programmes. Un apprenti découvre en général le Ladder en premier, puis le texte structuré dès que les calculs se compliquent.
Grafcet : décrire le cycle d'une machine avant de la programmer
Le Grafcet, normalisé par la CEI 60848 dans son édition de 2013, est un langage de spécification : il décrit le comportement séquentiel attendu d'un système, étape par étape, avec les conditions qui permettent de passer de l'une à l'autre. Il ne se programme pas tel quel dans un automate. Le SFC de la CEI 61131-3 est l'une des façons de le traduire en programme, le Ladder ou le texte structuré en sont d'autres.
En formation, le Grafcet sert à apprendre à penser une machine avant de l'écrire : que se passe-t-il au démarrage, pendant le cycle, en cas d'arrêt d'urgence, à la reprise ? Ce travail de description évite bien des erreurs, surtout sur les machines conçues sur mesure, dont le fonctionnement n'existe nulle part ailleurs. Le parcours d'un projet de machine spéciale, du cahier des charges à la recette montre où intervient cette étape.
IHM, supervision SCADA et réseaux autour de l'automate
L'interface homme-machine, ou IHM, est le pupitre tactile placé sur la machine : l'opérateur y lance les cycles, choisit une recette, lit les alarmes. La supervision, désignée par le sigle SCADA (supervision, contrôle et acquisition de données), rassemble sur un poste central les informations de plusieurs machines ou d'un atelier entier : états de marche, compteurs, historiques, courbes de mesure.
Automates, IHM, variateurs et superviseurs communiquent par des réseaux de terrain et des réseaux Ethernet industriels. L'automaticien configure ces échanges, crée les écrans et s'assure que les alarmes sont compréhensibles par l'opérateur. Cette partie du métier gagne en importance à mesure que les usines collectent leurs données de production. Une alarme mal libellée, du type « défaut 27 », fait perdre de longues minutes à l'équipe de nuit ; un texte qui nomme le capteur et l'action attendue fait gagner un temps précieux.
Le rôle de l'automaticien et la place de l'apprenti
L'automaticien conçoit, met en service et fait évoluer les systèmes automatisés : il lit les schémas électriques, écrit ou modifie les programmes, règle les capteurs et accompagne le démarrage des installations. Selon l'Onisep, le technicien en automatisme est accessible dès bac+2, avec un salaire débutant de l'ordre de 2 113 euros brut par mois. Les voies d'accès en alternance sont le BTS CRSA, le BTS contrôle industriel et régulation automatique (CIRA), le BTS maintenance des systèmes ou le BUT GEII parcours automatisme et informatique industrielle, présenté avec les BUT GMP, GEII et QLIO en alternance.
Un apprenti commence par lire des programmes existants, forcer des entrées en mode test sous contrôle et modifier une temporisation, avant de concevoir une séquence complète. Il apprend aussi à commenter chaque modification, à sauvegarder la version précédente et à prévenir l'équipe de production avant tout essai, car un programme modifié sans trace devient vite une source de pannes incompréhensibles pour le poste suivant. Cette discipline compte autant que la maîtrise du langage.
La rubrique sur les technologies de l'industrie du futur rassemble les autres équipements qu'il pilotera.
Sources : CEI, norme IEC 61131-3:2025, édition 4 (fiche AFNOR Boutique) ; CEI, norme IEC 60848:2013, langage de spécification Grafcet (fiche AFNOR) ; Onisep, fiche métier technicien en automatisme (mise à jour du 3 juillet 2026).